フィルム・シート端材向け粉砕機・破砕機
目次
全て表示
フィルム・シート端材は、薄く柔軟なため刃物から逃げやすく、巻き付きや過剰な引き込みによって安定した処理が難しい材料です。
本記事では、フィルム・シート端材の処理が難しい理由を掘り下げているほか、せん断方式やフィードロールなどの機構、端材の形態別に適した機種、インライン・オフライン処理の違いなどを詳しく解説しています。
フィルム・シート端材の
粉砕・破砕が難しい理由
薄物特有のカットの難しさ
フィルムやシートは薄く柔軟性があるため、刃物が材料を押してしまうと逃げやすく、安定して切断することが難しい材料です。特に薄いフィルムでは、刃の形状や配置、材料の送り方によって処理状態が変わりやすくなります。
そのため、フィルム・シート端材を処理する場合は、単純に刃の回転速度やモーター出力を見るだけでなく、材料をどのように刃へ送り込み、どのように切断する構造になっているかを確認してください。
刃への巻き付きと引き込み
フィルムやシートの耳、細長い端材などは、回転刃に巻き付いたり、一度に大量に引き込まれたりすることがあります。材料が連続して引き込まれると、モーターへの負荷が大きくなり処理が不安定になりやすいため、注意が必要です。
特にインラインで連続的に端材が発生する場合は、端材を適切な速度で送り込む機構や、過剰な引き込みを抑える構造を備えた機種が候補になります。
静電気による付着
薄いフィルムは、搬送や粉砕の際に静電気が発生しやすく、粉砕後の材料がホッパーや配管、回収容器などに付着することがあります。回収がうまくいかないと、材料の詰まりや清掃作業の増加につながるため注意が必要です。
静電気の影響が大きい場合は、粉砕機本体だけでなく、除電装置や搬送方法、集じん・回収設備まで含めて検討しましょう。
フィルム・シート端材向け
機種のカット方式と
引き込み対策
回転刃と固定刃によるせん断
(シザーカット)
フィルム・シート端材向けの機種では、薄く柔軟な材料を押しつぶさずに切断できるせん断方式(シザーカット)が採用されやすい傾向にあります。回転刃と固定刃をハサミのようにすれ違わせて対象物を切る仕組みです。
機種を比較する際は、単に「フィルム対応」と記載されているかだけでなく、刃の配置や切断方式、対象となるフィルムの厚み・材質まで確認するとよいでしょう。
フィードロールで
送り量を制御するタイプ
フィードロールは、ローラーで材料をつかんで粉砕機へ送り込む機構です。材料を一定量ずつ送り込めるため、一度に大量のフィルムを引き込むことを抑えやすいのが特徴。
インライン処理では、成形機や押出機から連続して発生する端材を安定処理する必要があるため、フィードロールを備えた機種を選ぶとよいでしょう。生産設備から発生する端材を連続的に処理できるようになります。
引取ロールで原反・不良を
そのまま処理するタイプ
原反や大きなシート状の不良品を処理する場合は、材料を引き取りながら粉砕機へ送り込む構成がおすすめです。ロール状の材料を人手で小さく切り分ける工程を減らせるため、処理前の準備作業を省力化しやすくなります。
ただし、処理できるロールの幅や厚み、材質、重量などは機種によって異なるもの。原反や不良ロールをそのまま投入したい場合は、実際の処理物をメーカーへ提示して対応可能か確認しましょう。
刃形状で
発熱・騒音を抑えるタイプ
フィルム・シート端材を高速で切断すると、摩擦による発熱や運転音が大きくなる場合があります。そのため、処理量だけでなく、刃の形状や回転速度によって発熱・騒音を抑えられるかも確認しておきましょう。
特に生産ラインの近くへ設置する場合は、機械本体の騒音だけでなく、防音構造や防音ボックスの有無、周辺設備への影響まで含めて検討することが大切です。
フィルム・シート端材の
形態別に見る適した機種
耳・耳裁ち品
フィルムやシートの製造工程で幅方向の両端を切り落とした耳・耳裁ち品は、細長く柔軟なため、刃への巻き付きや過剰な引き込みが起こりやすい端材です。
連続して発生する耳をその場で処理する場合は、フィードロールなどで送り量を制御できるインライン対応機が候補になります。端材の幅や厚みによって適した構造が異なるため、実際の端材を使ったテストで確認すると安心です。
打抜き屑・シート端材
製品形状への打抜き加工などで発生するフィルム・シートの端材は、細かな屑から大きなシート状の端材まで形状がさまざまです。端材の大きさや厚み、発生量に応じて投入方法や刃の構造を選ぶ必要があります。防音性を重視する場合は、防音ボックスなどを備えた機種も選択肢になるでしょう。
原反・不良ロール
規格外となった原反や不良シートをロールのまま処理する場合は、通常の端材を投入する粉砕機とは異なる仕様が求められます。ロールを引き取りながら処理できる機構を備えた機種であれば、事前に小さく切断する手間を削減可能です。
導入時には、ロールの直径・幅・重量だけでなく、フィルムの厚みや材質、処理後に必要な粒度までメーカーへ伝えておきましょう。
インライン処理と
オフライン処理の選び方
生産ライン内で処理する
インライン方式
成形機や押出機などの生産設備に粉砕機を接続し、発生したフィルム・シート端材をその場で処理する方式です。端材の発生から粉砕、回収、再利用までをライン内でつなげたい場合に適しています。
インライン向けの機種を選ぶ際は、フィードロールなどの送り機構、連続処理能力、設置スペース、回収方法を確認しましょう。粉砕した材料を成形機や押出機へ戻して再利用する場合は、搬送設備や回収容器まで含めてライン全体を設計する必要があります。
まとめて処理する
オフライン方式
発生した端材を一度回収し、別工程でまとめて粉砕・処理する方式です。複数の生産設備から端材が発生する工場や、一定量をまとめて処理したい場合に向いています。
処理する端材をまとめて投入できる点がメリット。一方で、端材を回収・保管してから投入する手間が発生するデメリットもあります。処理量だけでなく搬送・回収の手間まで含めて比較することが大切です。
粉砕機・破砕機の導入前に
確認しておきたいポイント
端材の発生量と処理能力
粉砕機は、1時間あたりの処理量や連続運転の可否などによって適した機種が変わります。生産設備から連続して端材が発生する場合は、平均的な発生量だけでなく、一時的に端材が増えるピーク時の処理量も確認しておきましょう。
必要な粒度と後工程
粉砕後の材料を再び成形機や押出機へ投入する場合は、必要な粒度を事前に決めておく必要があります。スクリーンの穴径を変更できる機種であれば粒度を調整しやすくなりますが、材料の形状によっては狙った粒度にならない場合もあるため、粉砕後の材料をどの工程で、どのように使用するか明確にしたうえで機種を選定しましょう。
設置スペースと搬送経路
インラインで設置する場合は、生産設備との接続位置や端材の発生位置に加えて、粉砕後の材料をどこへ搬送するかも確認が必要です。機械本体だけでなく、ホッパーや回収容器、搬送配管などを含めた設置スペースを確保しましょう。
騒音・静電気対策
工場内の作業環境を重視する場合は、粉砕機の運転音や振動、防音構造の有無を確認することが大切です。フィルムの付着が問題になる場合は、除電装置や搬送・回収方法まで含めた対策を検討します。
静電気や騒音への対策は粉砕機単体で解決できない場合もあるため、設置環境や処理後の搬送方法をメーカーに伝え、必要な周辺設備まで相談しましょう。
フィルム・シート端材を
再利用したいなら
再利用したいなら
フィルム・シート端材は、厚みや材質、形状、発生量によって適した粉砕方式や送り機構が異なります。カタログの「フィルム対応」という表記だけで判断するのではなく、自社で発生する端材を使って粉砕テストを実施できるメーカーに相談することが大切です。
粉砕テストでは、端材が刃へ適切に送り込まれるか、巻き付きや過剰な引き込みが発生しないか、必要な粒度まで処理できるかを確認しましょう。連続投入時の処理能力や粉砕後の回収・搬送まで確認しておくと導入後のミスマッチを防ぎやすくなります。
当メディアでは、フィルム・シート端材を含むプラスチックの処理目的に応じて、おすすめの粉砕機・破砕機メーカーを厳選しました。インライン・オフライン処理や端材の形状に適したメーカーも紹介しているので、比較・検討の材料としてお役立てください。
プラスチック処理の目的別
粉砕機・破砕機メーカー
おすすめ3選
粉砕機・破砕機メーカー
おすすめ3選
プラスチック処理の主な目的は、以下の3つに大きく分けられます。処理目的ごとにライン構築や設備提案を行っているおすすめのメーカーを紹介しているので、処理後の価値を高めたい方はお役立てください。
リサイクル業者向け
汚れた廃プラスチックの
再資源化なら
汚れた廃プラスチックの
再資源化なら
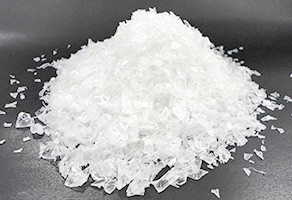
日本シーム
引用元:日本シーム公式HP(https://www.nihon-cim.co.jp/product/cleaning-crusher/scissors-cutter.html)
再資源化を妨げる
汚れや臭いを除去
汚れや臭いを除去
洗浄と粉砕を同時に行い、塊をほぐして汚れや水分を飛散させる独自技術※1により、汚れた廃プラを高純度原料へと再資源化。洗浄時に発生する排水の処理設備を含め、プラント全体を支援します。
設備導入前の試験で
汚れが落ちるか評価
汚れが落ちるか評価
年間300件以上のサンプルテスト※2で得たデータに基づき、汚れた廃プラを再資源化できるか導入前に評価。設備投資後に「汚れが落ちず再資源化できない」と判明するリスクを抑えられます。
廃棄物処理業者向け
粗大プラ・混合廃棄物の
処分・搬出なら
粗大プラ・混合廃棄物の
処分・搬出なら
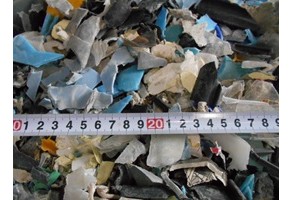
ウエノテックス
引用元:ウエノテックス(https://www.uenotex.co.jp/blog/product1/3571/)
かさばる廃棄物の
搬出作業負担を軽減
搬出作業負担を軽減
粗大プラ・混合廃棄物を、分解せずそのまま投入できる大型破砕機を提供。1.9mサイズを15~30cm程度※3にできるため、トラックへの積み込みや搬出作業の負担を減らせます。
廃棄物の滞留や
ライン停止を防ぐ
ライン停止を防ぐ
1時間あたり最大40tを処理※4できるほか、負荷に応じて回転数・方向を自動制御する機能で噛み込みによる停止リスクを軽減。処理待ちの廃棄物が滞留して保管スペースを圧迫する事態を防ぎます。
射出成形メーカー向け
成形不良品や端材の
現場内再利用なら
成形不良品や端材の
現場内再利用なら
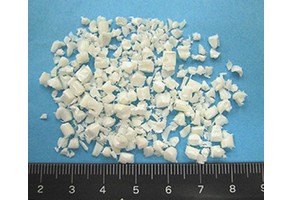
ホーライ
引用元:ホーライ(https://horai-web.com/products/item_lc-series.html)
バージン材に近い
純度で
再利用できる
純度で
再利用できる
成形機から出た単一樹脂が他材料と混ざる前に粉砕できるよう、機械横に設置しやすい省スペース・低振動機などを展開。バージン材に近い純度の再利用で、コスト削減や歩留まり向上を狙えます。
粒ムラによる
成形不良を防止
成形不良を防止
成形工程別の専用機により、形状・材質が異なる工程端材でも微粉やヒゲの混入を抑制。粒度が安定し、溶融ムラや計量精度のブレを抑えられるため、成形不良防止につながります。
※1参照元:J-PlatPat|特許第7580733号(https://www.j-platpat.inpit.go.jp/c1801/PU/JP-7580733/15/ja)
※2参照元:日本シーム公式HP|集計年度記載なし・2026年7月時点の公式HP掲載情報(https://www.nihon-cim.co.jp/lp2/index.html)
※3・※4参照元:ウエノテックス公式HP|MGシリーズのスペック(https://www.uenotex.co.jp/blog/product1/3517/)